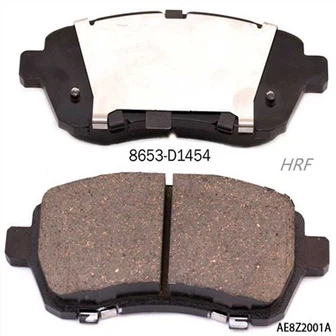
Proceso de moldeo - Presionamiento en caliente
El moldeo de prensa en caliente de las pastillas de freno es una técnica que une los materiales de fricción a un respaldo de acero a través de alta temperatura y presión, utilizada principalmente en la fabricación de pastillas de freno. La mezcla se vierte en un molde y se forma a una presión de alta temperatura para crear una forma preliminar de la pastilla de freno.
-Moldado de compresión: una prensa de alta presión comprime un blanco formado por caliente para crear una placa de soporte con texturas anti-deslizamiento.
- Proceso de tejido: las fibras que no son de asbesto se mezclan con resina, tejidas y luego se cura térmicamente a través de una presión caliente.
I. Principios de moldeo de prensa en caliente
Flujo de proceso
Coloque el material de fricción y el respaldo de acero recubierto de adhesivo en el molde de prensa caliente. Alta temperatura y enlace de presión los dos. El proceso requiere un control preciso de la temperatura, la presión y el tiempo.
Los métodos de presión en caliente incluyen:
- Presionamiento positivo del molde: el material se presiona en el molde.
- Presionamiento del molde de placa: el material se fija dentro del molde.
Propiedades del material
Los materiales de fricción (por ejemplo, termoplásticos de resina fenólica) requieren una presión caliente para curar completamente la resina, eliminar el estrés térmico, reducir la expansión térmica y mejorar el rendimiento de la fricción térmica.
II. Estructura y operación del equipo
Componentes del equipo
- Placas de calefacción (calefacción simple/doble)
- cilindros hidráulicos
- Sistemas de enfriamiento (agua/refrigeración por aire)
- Mecanismos de eyección para garantizar un calentamiento uniforme y un retado rápido.
Optimización de tiempo
El tiempo de permanencia afecta significativamente la estabilidad del coeficiente de fricción. Extender el tiempo de tratamiento térmico compensa la pérdida de rendimiento causada por el tiempo de presión acortado.

Flujo de trabajo operativo
1. Potencia sobre el equipo, los parámetros del proceso de entrada e iniciar el calentamiento.
2. Instale el molde correspondiente al modelo de producto. Limpie las superficies de molde de polvo e impurezas.
3. Recupere los materiales según el * Manual de proceso * para el tipo de producto. Pesar materiales con tazas designadas.
4. Una vez que el molde alcance la temperatura del objetivo, presione *arranque del motor *. Gire la perilla * hacia arriba/hacia abajo * para bajar el molde a su posición más baja. Aplique el agente de liberación a los moldes y cavidades superiores/inferiores.
5. Gire el * eyector retráctil/extender * la perilla para expulsar el molde medio.
6. Vierta el material en la cavidad, extienda uniformemente, limpie el exceso con un cepillo y coloque el al ras de acero con el molde. Presione * Inicio automático * para comenzar a presionar.
7. Después de demoldar, inspeccionar el espacio libre de borde, el flash de recorte, medir el grosor del producto y verificar la calidad de la superficie contra los dibujos. Organice productos terminados perfectamente en bandejas.
8. Antes del siguiente ciclo, limpie el material residual del núcleo del molde con un agente de liberación de raspador y vuela a la superficie de la rentabilidad media. Repita el paso 5.
Mantenimiento
Componentes eléctricos
- Diario: polvo limpio; Verifique el botón y las conexiones de alambre.
- Monthly: Inspeccione todos los botones.
- Biannualmente: apriete las conexiones de cableado (primavera/otoño).
Componentes mecánicos
- Monthly: rodamientos lubricados.
- anualmente: desmontar y rodamientos limpios.
Medidores de presión:Inspeccionar cada 6 meses.
Tanque de aceite y aceite hidráulico: limpie el tanque y reemplace el aceite anualmente.
Postprocesamiento
Después del moldeo, el tratamiento de la superficie y las pruebas de rendimiento aseguran que las pastillas de freno cumplan con la resistencia al desgaste y los requisitos del coeficiente de fricción.
El control preciso de los parámetros de prensa en caliente mejora el rendimiento de las pastillas de freno, la eficiencia de producción y la rentabilidad.