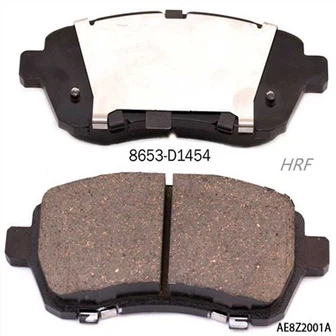
Introducción a los procedimientos de arena y operación de la pastilla de freno
La arena de la pastilla de freno es un proceso de tratamiento de superficie utilizado principalmente para limpiar las superficies de las pastillas de freno (por ejemplo, placas de respaldo o capas de material de fricción), eliminar la oxidación, la grasa, el óxido u otros contaminantes al tiempo que aumenta la rugosidad de la superficie. Esto mejora la adhesión de la unión posterior (por ejemplo, material de fricción a la placa de respaldo) o recubrimientos. El proceso de arena mejora significativamente la durabilidad y la seguridad de las pastillas de freno y es un paso crítico en la fabricación o renovación de las pastillas de freno.

Proceso de arena de la pastilla de freno
1. Preparación previa al tratamiento
- Inspección de la superficie: revise la superficie de la pastilla de freno en busca de corrosión severa, grasa o residuos.
- Limpieza y desengrasamiento: si están presentes grasa o manchas, limpie a fondo la superficie con solventes (p. Ej., Acetona, alcohol) o limpiadores alcalinos.
- Secado: asegúrese de que las pastillas de freno estén completamente secas para evitar que la humedad afecte los resultados de arena.
2. Equipo de arena y selección de materiales
- Tipos de máquinas de arena: el equipo común incluye máquinas neumáticas de arena y máquinas de arena de rueda centrífuga.
- Selección abrasiva:
- Abrasivos metálicos: arena de acero, arena de aluminio (adecuado para superficies de alta duración).
- Abrasivos no metálicos: alúmina fusionada marrón, cuentas de vidrio, arena cerámica (adecuada para un tratamiento fino para minimizar el daño del sustrato).
- Configuración de parámetros:
- Presión de aire: típicamente 0. 4 - 0. 8 MPa (ajustado basado en el material).
- Ángulo de explosión: 45 grados –90 grados (ángulos verticales proporcionan una fuerza de limpieza más fuerte).
- Distancia: 100–300 mm (evite el desgaste excesivo desde cerca).
3. Pasos operativos de arena
1. Asegurar las pastillas de freno: arregle las pastillas de freno en el banco de trabajo o accesorios de la máquina de arena para garantizar la estabilidad.
2. Explotación de uniforme:
- Aplique la explosión de manera uniforme a través de la superficie de acuerdo con los parámetros establecidos, centrándose en áreas de unión o regiones corroídas.
- Evite el exceso de explosión localizado para evitar el adelgazamiento del sustrato o la deformación.
3. Inspección:
- Las superficies posteriores a la explosión deben exhibir una textura mate uniforme, con una rugosidad que cumple con los requisitos específicos del proceso.
- Verifique si hay oxidación residual o áreas sin aclegar; Vuelva a trabajar si es necesario.
Método de muestreo: seleccione aleatoriamente un lote continuo de los productos terminados.
Criterios de aceptación: implementar una política de "defecto cero".
Normas de inspección:
1. Appearance: No rust, burrs,凹凸 defects, visible scratches; blasted area >95%.
2. Tiempo: 600 ± 100 segundos.
3. Rugosidad: RA 3–10 (ambos lados, 5 puntos de medición por lado).
4. Capacit por lotes*: 300–500 piezas por ciclo.
5.*Corriente operativa: 40 ± 5 A.
Pautas de inspección:
Todas las inspecciones y registros deben seguir frecuencias especificadas.
1. Appearance: Inspectors randomly check post-blasting products for rust, burrs, defects, scratches, and verify blasted area coverage >95%.
2. Tiempo de voladura: los inspectores de calidad verifican si el temporizador del equipo está dentro de 600 ± 100 segundos.
3. Rugosidad: use un probador de rugosidad para medir ambos lados de la placa de respaldo, registrando 5 puntos por lado.
4. Capacidad por lotes: los inspectores verifican aleatoriamente si la cantidad de procesamiento de ciclo por ciclo es de 300–500 piezas.
5. Corriente operativa: los inspectores confirman que el amperímetro del equipo lee 40 ± 5 A.
4. Post-tratamiento
- Extracción del polvo: use sistemas de aire o vacío comprimidos para eliminar los abrasivos y el polvo residuales.
- Tratamiento protector:
- Aplicar inhibidores de óxido o fosfar para resistencia a la corrosión.
- Proceda inmediatamente a los procesos de unión (por ejemplo, recubrimiento adhesivo) para evitar la contaminación.
Escenarios de aplicación
1. Nuevo fabricación de pastillas de freno: mejora la resistencia a la unión entre las placas de respaldo y los materiales de fricción para evitar el desapego.
2. Renovación de pastillas de freno antiguas: elimina las capas envejecidas para restaurar la actividad de la superficie para volver a unir.
3. Alillas de freno de alto rendimiento: aumenta la fuerza de enclavamiento mecánico entre los materiales de fricción y las placas de respaldo a través del rugos de la superficie.